Czym są koła pasowe zębate? To kluczowe elementy napędowych przekładni mechanicznych, które w połączeniu z pasem zębatym gwarantują synchroniczne, bezpoślizgowe i ciche przenoszenie momentu obrotowego.
Sprawność, niezawodność oraz precyzja układów przeniesienia napędu to fundamenty, na których opiera się współczesna automatyka i budowa maszyn. Wybór odpowiedniego komponentu wymaga jednak szczegółowej znajomości geometrii zębów, standardów wymiarowych oraz właściwości materiałowych. Poniżej przedstawiamy szczegółową analizę rozwiązań technologicznych dostępnych w ofercie firmy Maxbelt – polskiego producenta specjalizującego się w precyzyjnych pasowych kołach zębatych, dostarczającego rozwiązania zgodne z najwyższymi europejskimi normami.
1. Zastosowanie pasowych kół zębatych w przemyśle
Z naszego wieloletniego doświadczenia we współpracy z polskim i europejskim przemysłem wynika, że koła pasowe stanowią absolutny fundament nowoczesnych napędów. Wykorzystuje się je wszędzie tam, gdzie tradycyjne przekładnie łańcuchowe lub paski klinowe okazują się niewystarczające.
Automatyka, Robotyka i Maszyny CNC
W tych aplikacjach kluczowa jest bezwzględna precyzja pozycjonowania oraz powtarzalność ruchu. Pasowe koła zębate (szczególnie w wykonaniach bezluzowych SE / 0-Luz) są powszechnie stosowane w:
- Napędach osi ploterów, wycinarek laserowych i drukarek 3D.
- Ramionach robotów przemysłowych i manipulatorów.
- Systemach podawania materiału w zaawansowanych obrabiarkach CNC.
Przemysł Opakowaniowy i Linie Transportowe
Zapewnienie idealnej synchronizacji między poszczególnymi sekcjami linii produkcyjnej jest warunkiem ciągłości procesu. Komponenty te napędzają:
- Transportery rolkowe, taśmowe i modularne.
- Maszyny pakujące, etykietujące oraz szybkie sortowniki.
- Linie rozlewcze w przemyśle napojowym (butelkowanie).
Przemysł Spożywczy i Farmaceutyczny
W środowiskach o rygorystycznych obostrzeniach sanitarnych stosuje się koła wykonane ze stali nierdzewnej, kwasoodpornej lub atestowanych tworzyw sztucznych (POM, PEEK). Główne obszary to:
- Maszyny dozujące, mieszalniki i linie przetwórcze.
- Urządzenia pracujące w rygorystycznych systemach mycia CIP (Cleaning in Place).
Przemysł Ciężki i Przenoszenie Dużych Mocy
Wersje kół o wysokowydajnych profilach z powodzeniem i ogromną korzyścią dla cichobieżności zastępują napędy łańcuchowe w:
- Wentylatorach przemysłowych, kompresorach i pompach.
- Kruszarkach, mikserach przemysłowych i ciężkich maszynach rolniczych.
- Układach napędowych maszyn papierniczych oraz tartacznych.
2. Standardowe profile pasowych kół zębatych
Podziałka (odległość między osiami zębów) oraz zarys zęba to parametry decydujące o nośności i kulturze pracy napędu. Maxbelt oferuje trzy główne rodziny profili dopasowane do różnych obciążeń:
Profile Metryczne (Trapezowe)
Najpowszechniejsze w europejskiej budowie maszyn, oferujące doskonałą synchronizację ruchu.
- Profil T (T2.5, T5, T10, T20): Standardowy zarys trapezowy do uniwersalnych zastosowań.
- Profil AT (AT5, AT10, AT20): Profil wzmocniony, o większej objętości zęba. Pozwala na przenoszenie wyższych momentów obrotowych i gwarantuje większą sztywność układu.
Wykonania Bezluzowe (Oznaczenie: SE / 0-Luz)
Aby całkowicie wyeliminować luz zwrotny (tzw. backlash) przy zmianie kierunku obrotów (rewersie), oferujemy koła o specjalnej geometrii.
- Charakterystyka: Przestrzeń między zębami koła jest idealnie dopasowana do zęba pasa, bez zachowania standardowego luzu technologicznego.
- Zastosowanie: Niezbędne w wysoce precyzyjnych napędach pozycjonujących.
Profile Calowe (Trapezowe)
Tradycyjne profile oparte na miarach calowych, niezastąpione w serwisie i budowie maszyn według standardów amerykańskich.
- MXL (Mini Extra Light): Podziałka 2,032 mm (0.080″).
- XL (Extra Light): Podziałka 5,08 mm (1/5″).
- L (Light): Podziałka 9,525 mm (3/8″).
- H (Heavy): Podziałka 12,7 mm (1/2″).
- XH (Extra Heavy): Podziałka 22,225 mm (7/8″).
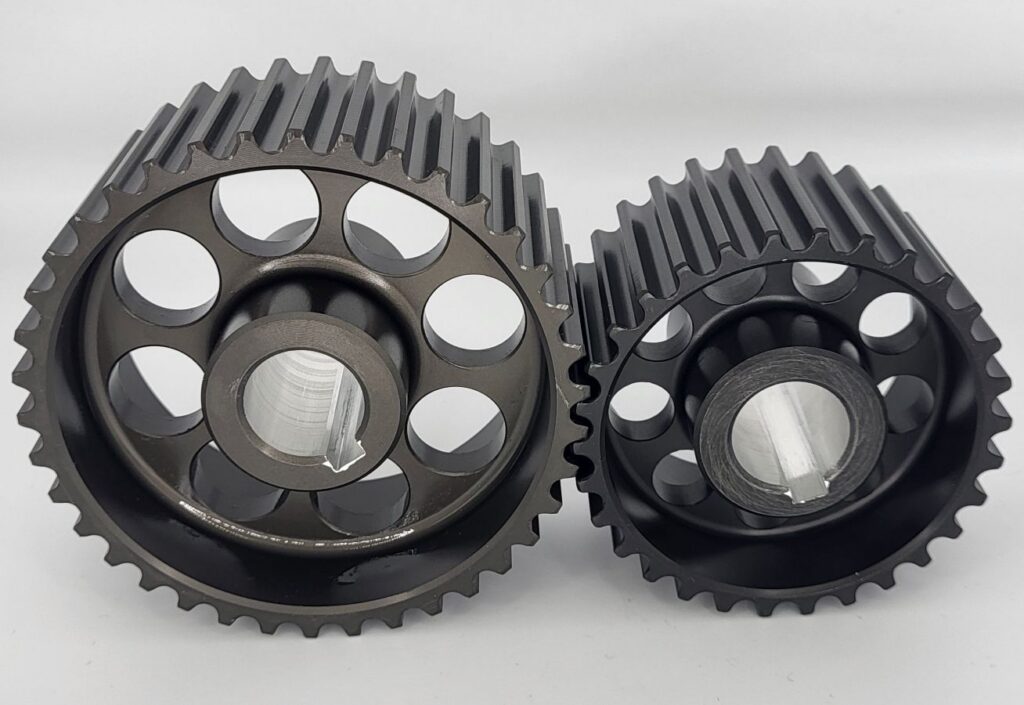
Profile Wysokowydajne (Okrągłe / Paraboliczne)
Zapewniają najcichszą pracę i skutecznie eliminują koncentrację naprężeń u podstawy zęba.
- HTD (3M, 5M, 8M, 14M): Standard High Torque Drive do ciężkich napędów przemysłowych.
- RPP (3M, 5M, 8M, 14M): Profil z charakterystycznym wcięciem na wierzchołku, skutecznie redukujący hałas przy wysokich obrotach.
- Poly Chain (8M, 14M): Ekstremalnie wytrzymały profil przeznaczony do najmocniejszych pasów poliuretanowo-węglowych.
3. Anatomia konstrukcji: Piasty, Tarcze i Flansze
Budowa korpusu koła decyduje o jego masie, sztywności oraz ilości zajmowanego miejsca na wale. Pod kątem montażowym dzielimy je na dwie główne grupy:
Grupa I: Koła z otworem cylindrycznym (Standard / Pod rozwiercanie)
Charakteryzują się prostym otworem pilotującym:
- Typ A / AF (Konstrukcja pełna z piastą): Koło ma lity wieniec przechodzący bezpośrednio w piastę. Typ A nie ma flansz, typ AF posiada flansze.
- Typ B / BF (Konstrukcja podtoczona z piastą): Tarcza łącząca wieniec z piastą ma głębokie wybranie (przekrój dwuteownika). Zmniejsza masę przy zachowaniu szerokiej piasty.
- Typ C / CF (Konstrukcja z otworami odciążającymi): Koło posiada piastę, ale w odciążonej tarczy wycięte są dodatkowe okna/otwory.
- Typ SB / SBF (Konstrukcja tarczowa bezpiastowa): Płaski dysk o stałej szerokości, całkowicie pozbawiony piasty.
- Typ SC (Konstrukcja bezpiastowa z otworami): Płaska tarcza bez piasty z otworami odciążającymi i wybraniami.
- Typ 1F (Konstrukcja składana): Wieniec zębaty i szeroka piasta są osobnymi elementami połączonymi mechanicznie na stałe.
Grupa II: Koła pod tuleję zaciskową Taper Lock
Zamiast klasycznej piasty posiadają wewnątrz tarczy gniazdo stożkowe pod montaż szybkiej tulei TB:
- Typ 3F / 5F / 4F (Konstrukcje lite): Koła o pełnej tarczy.
- Typ 8A / 8W / 8WF (Konstrukcje odciążone): Tarcza z głębokimi wybraniami konstrukcyjnymi. Litera „W” oznacza dodatkowe otwory, a „F” obecność flansz.
- Typ 9A / 9AF / 9W / 9WF (Konstrukcje ramionowe): Przeznaczone dla kół o największych średnicach. Tarcza zredukowana do cienkich szprych, co maksymalnie odciąża wał maszyny.
Jak czytać rysunki techniczne kół zębatych?
Prawidłowa interpretacja dokumentacji wymaga znajomości standardowych oznaczeń. Poniższa tabela przedstawia kluczowe parametry:
| Symbol | Nazwa parametru | Opis i funkcja |
| Dp | Średnica podziałowa | Teoretyczna linia pracy kordu pasa zębatego. |
| De | Średnica zewnętrzna | Rzeczywisty wymiar mierzony na wierzchołkach zębów koła. |
| Df | Średnica flanszy | Zewnętrzny wymiar bocznych tarcz (ograniczników pasa). |
| Dm | Średnica piasty | Zewnętrzny wymiar piasty montażowej. |
| d | Średnica otworu | Wewnętrzny wymiar centralnego otworu (na wał). |
| L | Szerokość całkowita | Pełny wymiar koła, wliczając w to piastę. |
| B1 / B2 | Szerokość robocza | Miejsce biegu pasa (B1 – wymiar z flanszami, B2 – sam wieniec). |
4. Inżynieria materiałowa i pełna personalizacja CNC
W Maxbelt doskonale rozumiemy, że każde wdrożenie jest inne. Dlatego dysponujemy szeroką gamą materiałów oraz zaawansowanym parkiem maszynowym CNC, umożliwiającym obróbkę „pod klucz”.
Dostępne materiały konstrukcyjne:
- Aluminium (Stopy 6082, 2017, 2007, 7075): Materiał lekki, drastycznie minimalizujący moment bezwładności napędu.
- Stal węglowa (C45): Wysoka naturalna twardość i odporność na ścieranie. Standard dla podziałek L i H.
- Stal nierdzewna i kwasoodporna (AISI 304 / 316): AISI 304 to standard sanitarny, natomiast AISI 316 (z dodatkiem molibdenu) gwarantuje najwyższą odporność chemiczną.
- Żeliwo (GG25 / EN-GJL-250): Doskonałe tłumienie drgań i stabilność temperaturowa. Standard dla dużych gabarytów na Taper Lock.
- Tworzywa sztuczne (POM, PA6): Idealne do redukcji hałasu i pracy na sucho (bez smarowania).
- Mosiądz i Brąz: Wykorzystywane w strefach zagrożonych wybuchem (ATEX) oraz w środowiskach wymagających właściwości samosmarnych.
Usługi obróbki końcowej i powłoki (Zgodnie ze specyfikacją klienta):
- Rozwiercanie i roztaczanie: Wykonywanie otworów pod konkretny wymiar wału w dowolnej tolerancji.
- Rowki wpustowe: Dłutowanie zgodne z normą DIN 6885 lub wykonywanie nietypowych rowków na zamówienie.
- Otwory blokujące (Lock bolt): Gwintowanie pod śruby dociskowe w piaście, na wpuście, na zębie lub bezpośrednio we wrębie.
- Obróbka galwaniczna i powłoki ochronne: Anodowanie twarde/naturalne (dla aluminium), cynkowanie, czernienie/oksydowanie oraz fosforanowanie (dla stali).
FAQ – Najczęściej zadawane pytania
Co jest potrzebne, aby poprawnie złożyć zapytanie o koło pasowe zębate?
Dla szybkiej i precyzyjnej wyceny należy przesłać rysunek techniczny lub podać 5 kluczowych parametrów:
- Materiał oraz rodzaj montażu (np. otwór wstępny, roztoczony na gotowo pod wał lub gniazdo Taper Lock).
- Profil zęba i podziałkę (np. AT10, HTD 8M, L).
- Liczbę zębów (Z).
- Szerokość wieńca (B) dopasowaną do szerokości docelowego pasa.
- Figurę konstrukcyjną (np. AF, SBF, 8WF).
Jakie są objawy zużycia koła zębatego i kiedy należy je wymienić?
Eksploatacja uszkodzonego koła prowadzi do błyskawicznego niszczenia pasów. Element kwalifikuje się do wymiany, gdy:
- Zauważalne jest silne wyświecenie, polerowanie lub wytarcie bocznych powierzchni zębów (ząb staje się fizycznie cieńszy).
- Na dnie wrębów (pomiędzy zębami) pojawiają się wyraźne wyżłobienia.
- Krawędzie wierzchołków zębów stają się bardzo ostre (co grozi przecięciem kordu paska).
- Koło wykazuje bicie osiowe lub promieniowe powyżej dopuszczalnych norm (dla kół precyzyjnych jest to zazwyczaj powyżej 0,05-0,1 mm).